Artykuł sponsorowany
Jak połączenia i odbiory zmieniają przebieg montażu konstrukcji stalowej na placu budowy
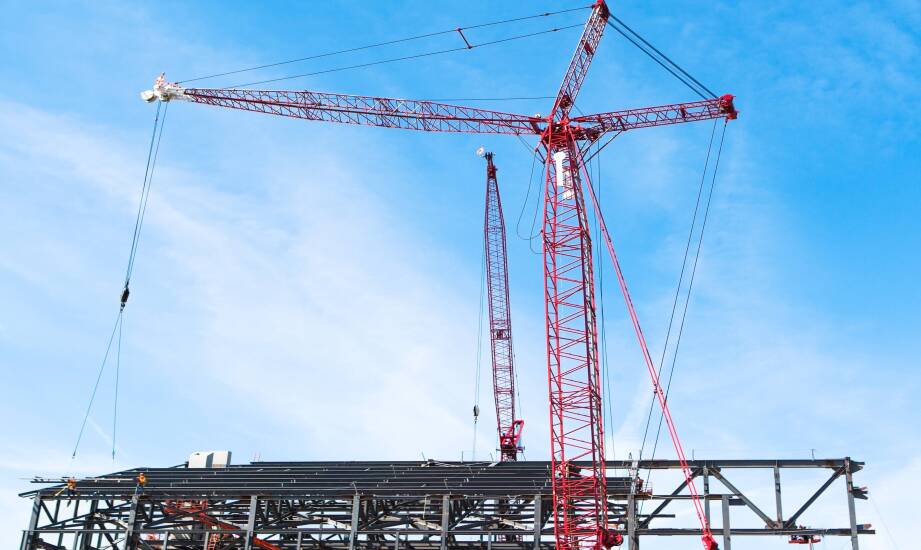
Decyzje o rodzaju zastosowanych połączeń w konstrukcjach stalowych zapadają już na etapie sporządzania projektu wykonawczego. Determinują one nie tylko późniejszą wytrzymałość obiektu, ale przede wszystkim całą organizację prac na placu budowy. Wybór konkretnej technologii bezpośrednio wpływa na metody podnoszenia elementów, szczegółowy harmonogram dostaw prefabrykatów oraz zapotrzebowanie na ciężki sprzęt. Właściwe zaplanowanie tych aspektów pozwala uniknąć kosztownych przestojów i optymalizuje czas pracy maszyn oraz ekip monterskich.
Przeczytaj również: Ogrzewanie podłogowe czy w ścianie?
Wpływ wyboru połączeń na harmonogram i logistykę placu budowy
Projekt warsztatowy precyzuje, czy poszczególne elementy nośne będą łączone za pomocą śrub, czy poprzez spoiny. Każda z tych metod wymusza inną sekwencję działań na placu. Połączenia skręcane umożliwiają scalanie mniejszych modułów na poziomie gruntu przed podniesieniem ich jako całości, co znacząco skraca czas pracy na wysokości. Taka technologia ułatwia również ewentualne korekty osiowania szkieletu, zanim nastąpi ostateczne dokręcenie wszystkich węzłów. Z kolei połączenia spawane często wymagają wykonania kluczowych prac bezpośrednio na placu lub bardzo precyzyjnego przygotowania podzespołów jeszcze w zakładzie wytwórczym. Po ustawieniu elementów za pomocą żurawia możliwości wprowadzania zmian są w tym przypadku mocno ograniczone.
Przeczytaj również: Piec może współpracować z panelami słonecznymi
Różnice technologiczne bezpośrednio przekładają się na kolejność operacji logistycznych. Prawidłowo zaplanowana budowa konstrukcji stalowych wymaga ścisłej koordynacji harmonogramu dostaw z dostępnością sprzętu podnoszącego. Przy konstrukcjach skręcanych ekipy najpierw montują główne słupy i rygle, a dopiero później przystępują do sprężania śrub. W przypadku obiektów spawanych etapy łączenia cieplnego oraz obowiązkowej kontroli spoin muszą zostać wplecione pomiędzy kolejne cykle pracy dźwigu. Wymagania dokumentacji wykonawczej oraz wytyczne normy PN-EN 1090-2 jasno określają klasę wykonania. Wymusza to wcześniejsze przygotowanie elementów z odpowiednio wyciętymi otworami lub wyprofilowanymi rowkami spawalnymi, zapobiegając niebezpiecznej improwizacji.
Przeczytaj również: Specjaliści chętnie nam pomogą w wyborze
Kontrole powykonawcze i wykorzystanie precyzyjnego sprzętu
Płynność procesu montażowego zależy od rygorystycznego przestrzegania procedur odbiorczych po ustawieniu każdego kolejnego fragmentu szkieletu. Geodeci na bieżąco wykonują pomiary pionowości słupów oraz ich dokładnego położenia w planie. Norma PN-EN 1090-2 dopuszcza odchylenia pionowości na poziomie ±h/300 dla pierwszej klasy wykonania oraz ±h/500 dla drugiej klasy. Dokument ten określa również rygorystyczne tolerancje pozycjonowania rzędu kilku milimetrów. Równolegle sprawdzane jest dokręcenie połączeń śrubowych kluczami dynamometrycznymi do zadanej siły sprężającej oraz jakość spoin badana metodami nieniszczącymi.
Zachowanie tak wąskich tolerancji montażowych wymaga zastosowania odpowiednich maszyn. Do stabilnego pozycjonowania elementów na dużych wysokościach niezbędne są żurawie samojezdne o wysokim udźwigu i długim wysięgu. Znana pod marką Dźwigi Dębica firma Usługi Dźwigowe Kazimierz Persak dostarcza na place budowy maszyny pozwalające na bezpieczne i precyzyjne manewrowanie wielkogabarytowymi prefabrykatami. Pozytywne wyniki pomiarów geodezyjnych i badań technicznych pozwalają na niezwłoczne przejście do kolejnych faz inwestycji. Ekipy mogą wtedy rozpocząć montaż stężeń wiatrowych, rygli ściennych czy poszycia dachu, bez konieczności wstrzymywania robót na czas korygowania błędów geometrycznych.
Ostateczny przebieg wznoszenia stalowego szkieletu zależy w równym stopniu od poprawności projektu, co od perfekcyjnego przygotowania detali montażowych. Wcześniejsze zdefiniowanie rodzaju łączeń, dopuszczalnych tolerancji oraz sekwencji działań maszyn podnoszących eliminuje chaos logistyczny. Przemyślana organizacja pracy i konsekwentne przestrzeganie procedur badawczych gwarantują, że cała konstrukcja zachowa zakładaną nośność i zostanie oddana do dalszych robót zgodnie z ustalonym harmonogramem.
Polecane artykuły

Kto powinien zapisać się na masaż?

Podpórki do półek – praktyczne rozwiązania i inspiracje do aranżacji wnętrz

Etapy budowy sieci wodociągowych – najważniejsze informacje i wyzwania
